El aluminio extruido es uno de esos materiales que silenciosamente mantiene unida la vida moderna. Forma los marcos de las ventanas alrededor de nuestros hogares, los rieles de montaje detrás de los paneles solares, las piezas livianas dentro de los vehículos eléctricos y la estructura limpia de las líneas de producción automatizadas. En Huilv fabricamos perfiles de aluminio arquitectónicos, fotovoltaicos e industriales todos los días, y la historia básica de cómo se fabrica el aluminio extruido es a la vez práctica y fascinante.
En términos simples, la extrusión es un proceso de conformación. Un tocho de aluminio calentado se empuja a través de una matriz de acero con una abertura cuidadosamente cortada. El troquel le da al metal su forma de sección transversal, muy parecida a exprimir masa a través de una boquilla con forma. El resto del proceso consiste en controlar la temperatura, la presión, la velocidad, el enfriamiento y el tratamiento térmico para que el perfil final sea recto, resistente y dimensionalmente preciso.
Contenido
El aluminio extruido es una longitud continua de aluminio que ha sido forzada a pasar a través de una abertura de troquel para crear un perfil de sección transversal fijo. Ese perfil puede ser una barra sólida simple, una forma semihueca o un tubo hueco complejo con nervaduras internas. Las aleaciones de extrusión comunes incluyen 6063, 6061 y 6005A. Entre ellos, Aluminio 6063-T5 Se usa ampliamente para perfiles arquitectónicos y de uso general porque ofrece un buen equilibrio entre conformabilidad, resistencia a la corrosión y acabado superficial.
El dado es el corazón del proceso. Generalmente se fabrica con acero para herramientas H13 y se mecaniza con la forma exacta del perfil. Para perfiles huecos, la matriz puede incluir un mandril o un diseño de ojo de buey que permite que el metal fluya alrededor del núcleo y luego se vuelva a soldar bajo presión. La calidad de la matriz, su tratamiento térmico y su mantenimiento afectan la calidad de la superficie y la consistencia dimensional de la extrusión terminada.
Toda buena extrusión comienza antes de la prensa. La materia prima es un tocho de aluminio, que es un tronco fundido de una aleación específica. La aleación se elige para la aplicación final. Un perfil de ventana puede necesitar un excelente acabado superficial y resistencia a la intemperie, mientras que una bandeja de batería o una caja de protección pueden necesitar mayor resistencia y absorción de energía. El tocho se corta a la longitud adecuada, se inspecciona para detectar defectos en la superficie y, a veces, se homogeneiza para mejorar la estructura interna y el comportamiento de extrusión.
La limpieza importa. Si el tocho lleva contaminación, óxidos o humedad, esos problemas pueden aparecer más tarde como ampollas, rayas o secciones débiles. Los extrusores experimentados tratan la preparación de la palanquilla como el primer punto de control de calidad, no como un paso de rutina.
El tocho se calienta en un horno de inducción o en un horno de gas a una temperatura que hace que el aluminio sea lo suficientemente suave como para fluir, pero no tan caliente como para que se derrita o se dañe. Para muchas aleaciones 6xxx, la temperatura de la palanquilla suele estar en el rango de 450 a 500 grados Celsius. El rango exacto depende de la aleación, la forma del perfil y la configuración de la prensa.
La matriz también se precalienta. Un troquel frío enfriaría el aluminio en el momento del contacto, haciendo que el metal fluya de manera desigual y aumentando el riesgo de defectos en la superficie o daños en el troquel. El precalentamiento ayuda a que el metal se mueva suavemente a través de las áreas de rodamiento y respalda una velocidad de extrusión estable.
Una vez que el tocho alcanza la temperatura correcta, se carga en el contenedor de extrusión. Un ariete hidráulico aplica presión a través de un bloque falso, empujando el aluminio contra la matriz. El metal pasa a través de la abertura de la matriz y emerge como un perfil continuo. La capacidad de la prensa puede variar desde unos pocos cientos de toneladas hasta varios miles de toneladas, según el tamaño y la complejidad del perfil.
Los perfiles sólidos son relativamente sencillos, pero los perfiles huecos requieren diseños de matrices más avanzados. En una matriz de ojo de buey, el metal se divide en varias corrientes, fluye alrededor del mandril y luego se vuelve a unir en una cámara de soldadura antes de salir de la matriz. Si la temperatura, la presión y la velocidad no están equilibradas, es posible que las costuras de soldadura no sean lo suficientemente fuertes o se vuelvan visibles después de la anodización. Esta es la razón por la que la extrusión a menudo se describe como un proceso tanto mecánico como metalúrgico.
Cuando el perfil sale del troquel, todavía está caliente y suave. El enfriamiento comienza inmediatamente. Algunas aleaciones se enfrían al aire, mientras que otras requieren agua nebulizada o enfriamiento por pulverización. Para aleaciones tratables térmicamente, la velocidad de enfriamiento es crítica porque influye en la microestructura y, eventualmente, en las propiedades mecánicas. Esta etapa a veces se denomina enfriamiento de la prensa cuando el enfriamiento se realiza justo en la salida de la prensa.
Si el enfriamiento es demasiado lento, es posible que la aleación no alcance su máximo potencial de resistencia. Si es demasiado rápido o desigual, el perfil puede distorsionarse, agrietarse o desarrollar tensiones internas indeseables. El objetivo es un enfriamiento controlado que conserve la forma mientras prepara el metal para el envejecimiento.
Después de enfriar, la extrusión se tira o se estira ligeramente. El estiramiento puede parecer sencillo, pero es un paso de corrección importante. Ayuda a enderezar el perfil, aliviar tensiones internas y mejorar la estabilidad dimensional. La cantidad de estiramiento suele ser pequeña, a menudo entre uno y tres por ciento, pero debe ajustarse a la aleación y la forma del perfil.
A continuación, el perfil estirado se corta en longitudes aproximadas. Una sierra puede cortarlo en secciones manejables para su posterior procesamiento, como envejecimiento, acabado, mecanizado o ensamblaje. En este punto, el perfil tiene su forma básica, pero aún no ha alcanzado su estado final de temple o superficie.
Para muchos productos de aluminio extruido, la siguiente etapa es el envejecimiento artificial. Los perfiles se colocan en un horno de envejecimiento y se mantienen a temperatura controlada durante un tiempo determinado. Un ciclo típico para ciertas aleaciones 6xxx puede ser de alrededor de 350 grados Fahrenheit durante 10 a 12 horas, aunque los parámetros exactos dependen de la aleación y del temple deseado.
Durante el envejecimiento se producen cambios metalúrgicos en el interior del aluminio. Los elementos de aleación forman finos precipitados que fortalecen el metal sin destruir su ductilidad. Así el material alcanza temples como T5 o T6. La diferencia entre un perfil suave y uno fuerte y duradero a menudo se reduce a este ciclo del horno cuidadosamente controlado.
Una vez que el perfil tiene el temple adecuado, se puede terminar y fabricar. Los acabados comunes incluyen anodizado, recubrimiento en polvo, pintura y cepillado mecánico. El anodizado crea una capa protectora de óxido y puede agregar color o una apariencia metálica. El recubrimiento en polvo proporciona una superficie duradera y resistente a la intemperie para aplicaciones arquitectónicas y exteriores.
La fabricación puede implicar corte a la longitud final, mecanizado CNC, taladrado, doblado, fresado, roscado y ensamblaje. Algunos perfiles se convierten en sistemas de puertas y ventanas listos para instalar. Otros se convierten en marcos de paneles solares, componentes de automóviles o marcos de máquinas industriales. El proceso de extrusión crea la forma, pero el acabado y la fabricación lo convierten en un producto utilizable.
El control de calidad no ocurre sólo al final. Recorre todo el flujo de trabajo. Se comprueba la aleación y el estado de la superficie del tocho. Se monitorean las temperaturas del horno y las velocidades de extrusión. El perfil se inspecciona en cuanto a dimensiones, rectitud, torsión, defectos superficiales y espesor de pared. Después del envejecimiento, se pueden analizar las muestras para determinar su dureza y propiedades mecánicas. Finalmente, el perfil acabado se vuelve a comprobar antes del embalaje o montaje.
La trazabilidad también es importante. Si más tarde un cliente pregunta sobre un lote, un fabricante experimentado debería poder conectar el perfil terminado nuevamente al lote de palanquilla, la ejecución de extrusión y el ciclo de tratamiento térmico. Esa disciplina es lo que separa la producción constante de los buenos resultados ocasionales.
| etapa | Acción principal | Por qué es importante |
|---|---|---|
| Preparación de palanquilla | Seleccione la aleación, corte, inspeccione y limpie el tocho. | Previene la contaminación y apoya el flujo constante de metal. |
| Calefacción | Calentar el tocho y morir a la temperatura adecuada. | Hace que el aluminio sea lo suficientemente suave como para extruirlo sin derretirse. |
| extrusión | Empuje el tocho a través del troquel bajo alta presión. | Crea la forma del perfil transversal. |
| Enfriamiento y enfriamiento | Controlar el enfriamiento cuando el perfil sale del troquel. | Afecta la microestructura, la resistencia y la distorsión. |
| Estiramiento y corte | Enderezar, aliviar tensiones y cortar a medida | Mejora la rectitud y la estabilidad dimensional. |
| envejecimiento | Perfiles de calor en un horno de envejecimiento | Desarrolla T5, T6 u otros temperamentos requeridos. |
| Acabado y fabricación | Anodizar, recubrir, mecanizar, doblar y ensamblar. | Convierte el perfil en un producto terminado y utilizable. |
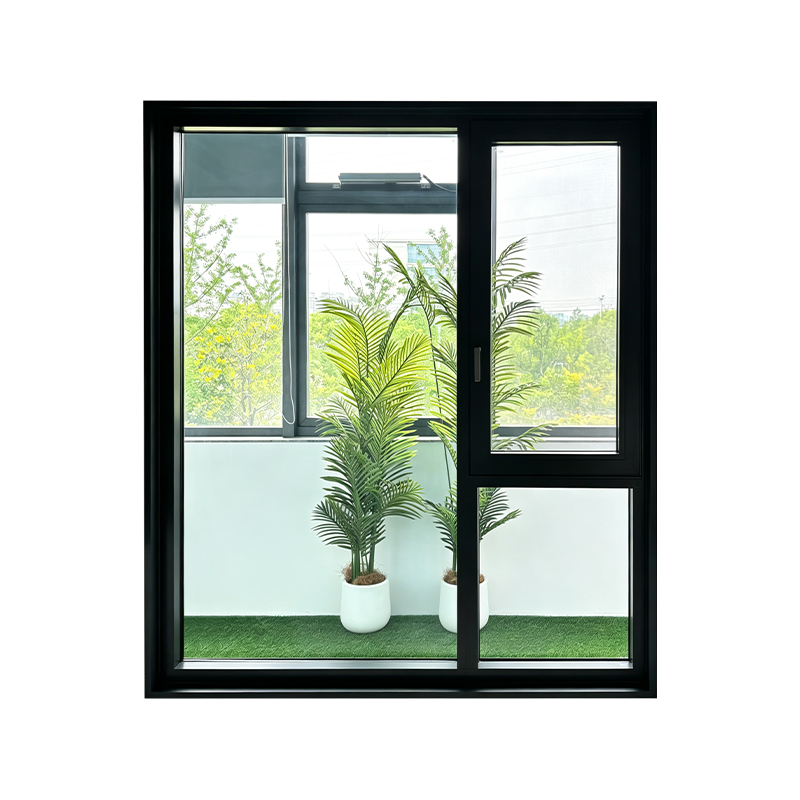
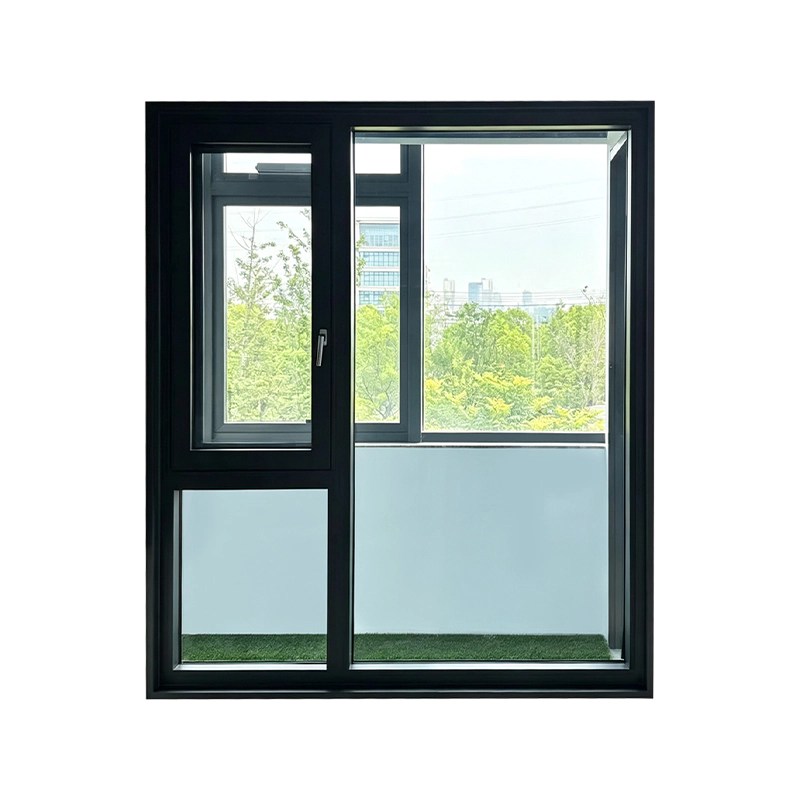
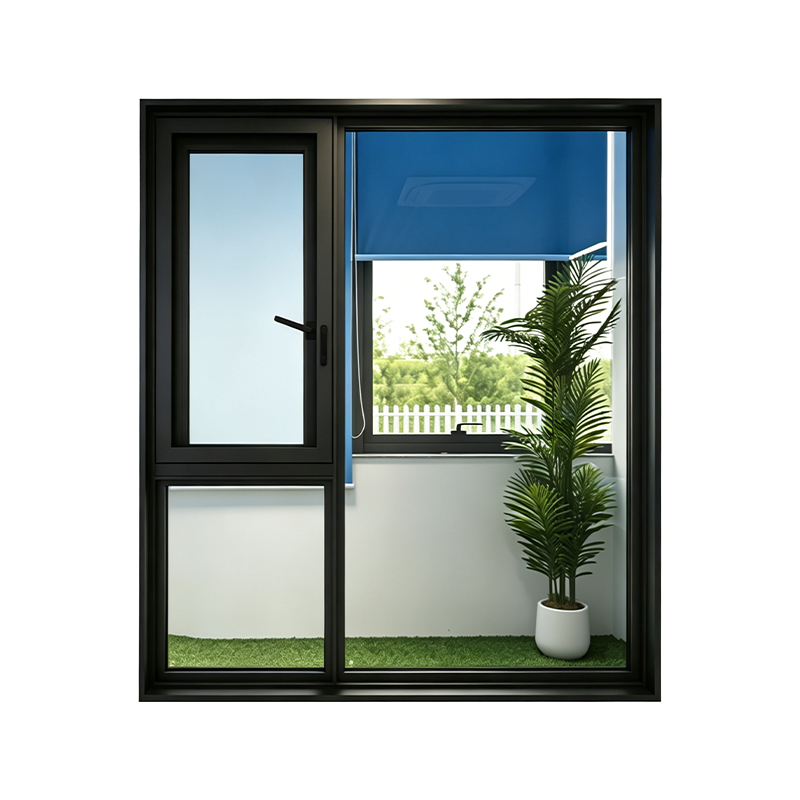
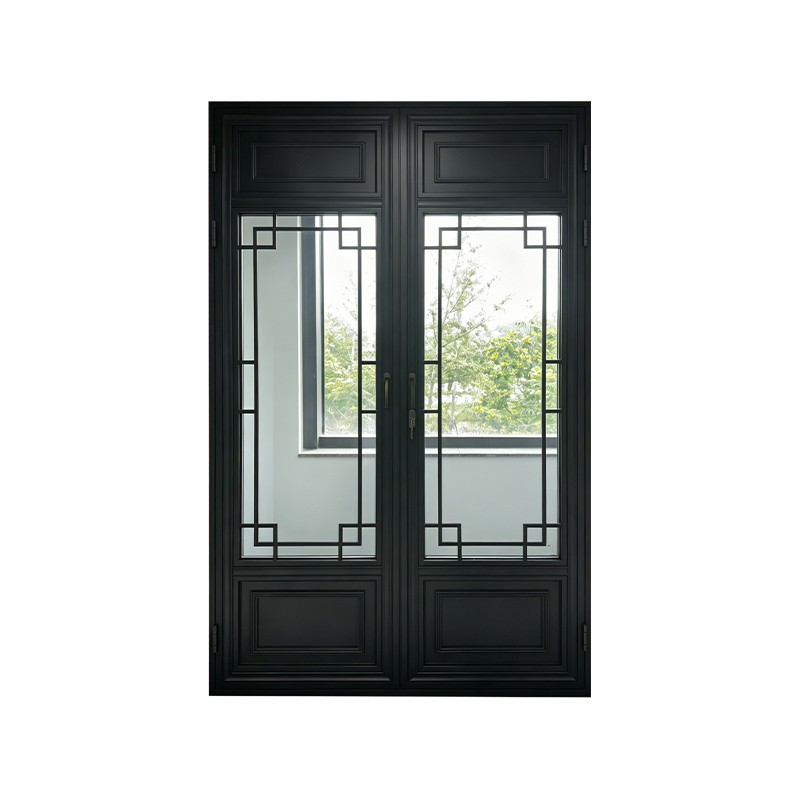
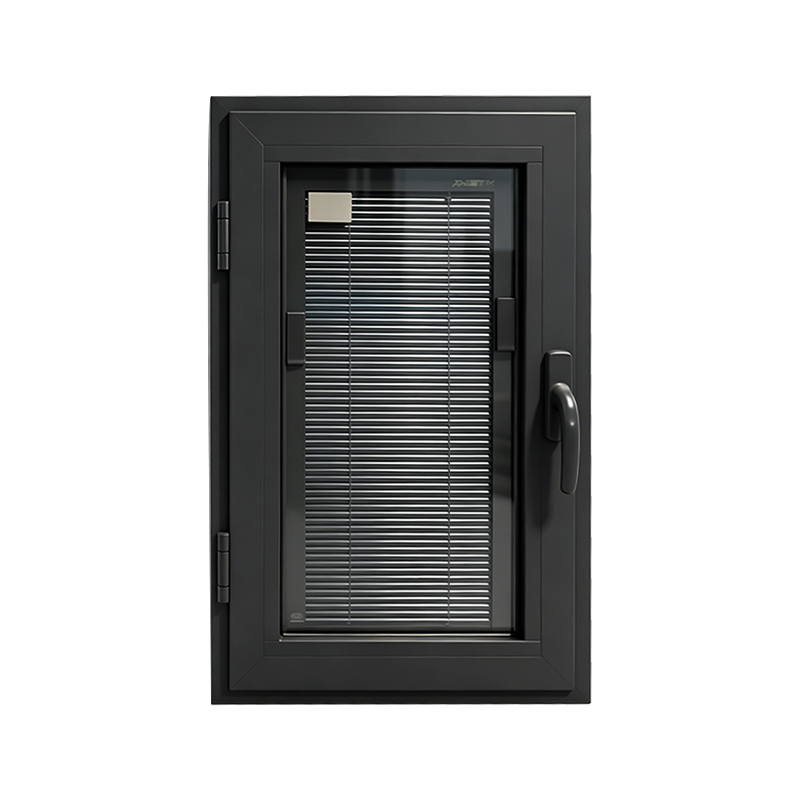
Los perfiles arquitectónicos se encuentran entre los productos de aluminio extruido más conocidos. Se convierten en marcos de ventanas, marcos de puertas, sistemas de muros cortina, parasoles, barandillas de balcones y sistemas de persianas. Estos perfiles necesitan superficies lisas, dimensiones precisas y una resistencia fiable a la intemperie. Productos como perfiles de ventanas abatibles no térmicas Muestre cómo la extrusión favorece tanto la función como la apariencia de los edificios.
En la industria fotovoltaica, el aluminio extruido se utiliza para marcos de paneles solares y soportes de montaje. Estos perfiles deben soportar la exposición al aire libre, cargas de viento y cambios de temperatura mientras mantienen los módulos solares seguros durante años. Un marco bien diseñado es ligero, fuerte y resistente a la corrosión.
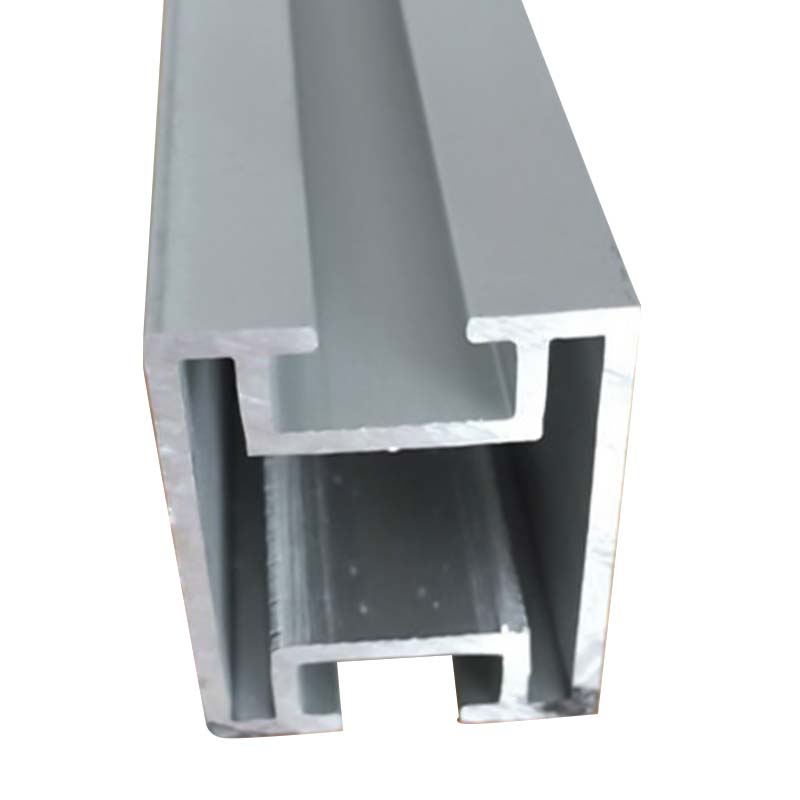 Perfiles de marco de panel solar de aluminio para módulos fotovoltaicos Perfiles de aluminio ligeros y resistentes a la corrosión para marcos de paneles solares y soportes de montaje, adecuados para instalaciones fotovoltaicas en exteriores que requieren protección de módulos a largo plazo. Ver producto →
El aligeramiento del automóvil es otra área importante. El aluminio extruido ayuda a reducir el peso del vehículo mientras mantiene el rendimiento en caso de choque y la integridad estructural. Los perfiles se pueden utilizar para cajas de protección, bandejas de baterías, vigas de parachoques, vigas de umbral, carcasas de motores y otros componentes. Estas piezas a menudo requieren tolerancias estrictas, aleaciones especializadas y procesamiento profundo, como mecanizado CNC y soldadura por fricción y agitación.
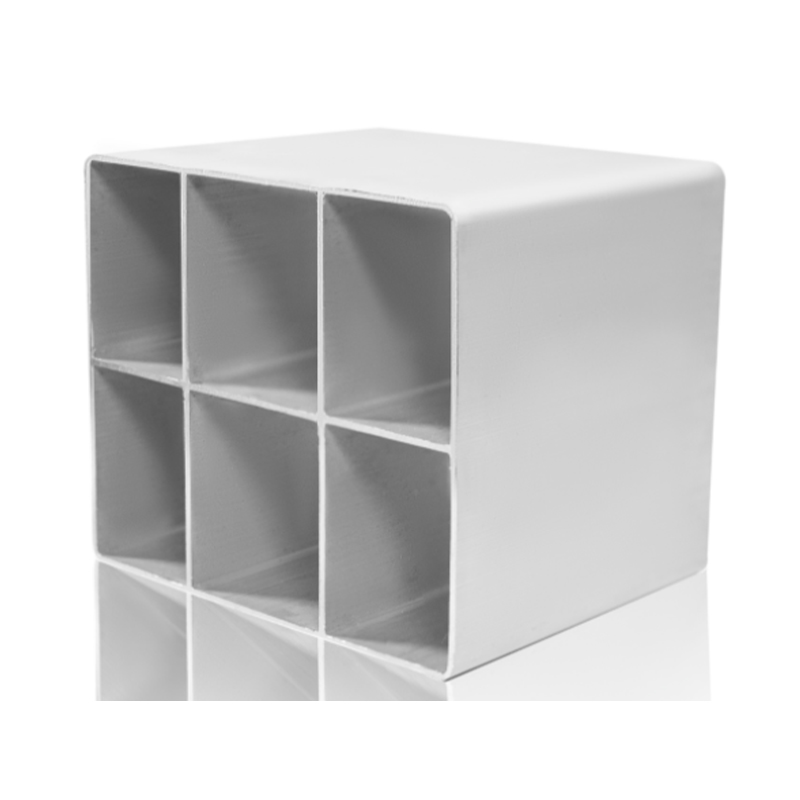 Perfiles de aluminio de caja de choque automotriz para absorción de energía de impacto Perfiles livianos de aluminio extruido para cajas de choque para automóviles, colocados dentro del aligeramiento del vehículo para ayudar a absorber la energía del impacto y respaldar la seguridad. Ver producto →
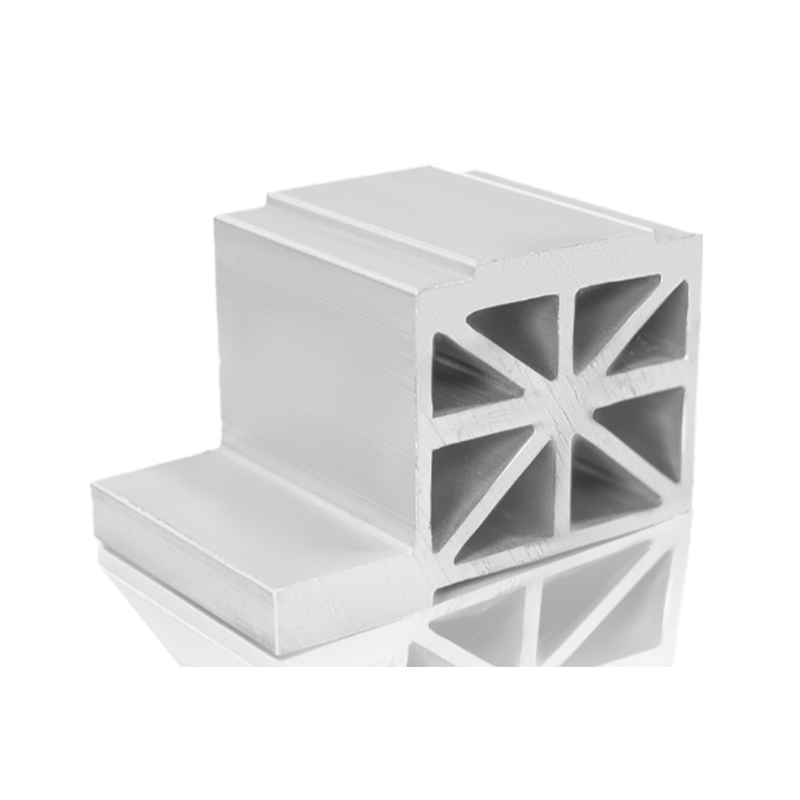 Perfiles de aluminio para bandeja de batería para vehículos de nueva energía Perfiles de extrusión de aluminio livianos y de alta resistencia para bandejas de baterías de vehículos de nueva energía, que ofrecen disipación de calor y soporte estructural en sistemas de baterías. Ver producto →
La extrusión industrial también cubre una amplia gama. Los marcos de líneas de ensamblaje, protecciones de máquinas, estaciones de trabajo, marcos de dispositivos médicos y estructuras de automatización dependen de perfiles de aluminio porque son modulares, fáciles de ensamblar y resistentes a la corrosión. Para estas aplicaciones, la consistencia dimensional y una superficie limpia suelen ser tan importantes como la resistencia bruta.
El aluminio extruido ofrece una combinación inusual de propiedades. Es liviano pero lo suficientemente fuerte para aplicaciones estructurales. Resiste la corrosión porque se forma una capa de óxido natural en su superficie. Conduce bien el calor y la electricidad, lo que lo hace útil para disipadores de calor y armarios eléctricos. Puede reciclarse repetidamente sin perder sus cualidades fundamentales. Lo más importante es que se puede formar en secciones transversales complejas que serían difíciles o costosas de producir mediante mecanizado o soldadura únicamente.
Esa libertad de diseño es la razón por la que los ingenieros siguen volviendo a la extrusión. Un solo troquel puede producir miles de perfiles idénticos con nervaduras, canales, puertos para tornillos y funciones de ajuste a presión integrados. El proceso es eficiente a escala, pero lo suficientemente flexible para proyectos personalizados, tiradas de producción cortas y mejoras continuas de productos.
Saber cómo se fabrica el aluminio extruido es útil, pero elegir el socio de fabricación adecuado es igualmente importante. Un extrusor confiable comprende la selección de aleaciones, el diseño de matrices, el control de la prensa, el enfriamiento, el envejecimiento, el acabado y la inspección de calidad. Ese conocimiento ayuda a evitar retrasos costosos y garantiza que el perfil final funcione según lo esperado en su aplicación.
En Huilv producimos perfiles de aluminio para arquitectura, fotovoltaica, aligeramiento automotriz y equipos industriales. Nuestra experiencia cubre el recorrido completo desde la palanquilla hasta el perfil terminado, incluido el procesamiento y el ensamblaje en profundidad. Creemos que una buena extrusión no consiste sólo en empujar el metal a través de un troquel. Se trata de controlar cada variable y prestar atención a lo que realmente necesita el cliente.
El proceso de extrusión del aluminio comienza con una pieza calentada y una matriz mecanizada con precisión, pero depende de docenas de pequeñas decisiones a lo largo del camino. La temperatura, la presión, la velocidad, el enfriamiento, el estiramiento, el envejecimiento y el acabado dan forma al resultado final. Cuando estos pasos se manejan con cuidado, el aluminio extruido se convierte en uno de los materiales más versátiles y confiables en la fabricación moderna.
Ya sea que esté desarrollando un sistema de ventanas, una solución de montaje solar, un componente automotriz o un marco industrial, comprender el proceso lo ayudará a hacer mejores preguntas y tomar mejores decisiones. Y si alguna vez quieres ver cómo se combina todo, el equipo de Huilv siempre estará encantado de hablar sobre el aluminio.
 +86-19156366875
 No. 1016, Calle Baocheng, Zona de Desarrollo Económico y Tecnológico, Ciudad de Xuancheng, Provincia de Anhui, China
Derecho de Autor© Grupo Anhui Huilong Huilv New Material Technology Co., Ltd. Todos los derechos reservados
Fabricantes de perfiles de aluminio