Está revisando las opciones de acabado para un perfil de aluminio extruido que se instalará en un muro cortina costero. Seis meses después, la muestra del proveedor todavía se ve bien, pero usted sabe por experiencia que la niebla salina, los rayos UV y la condensación eventualmente revelarán cualquier acabado débil. La respuesta no es elegir el revestimiento más caro. La respuesta es hacer coincidir el acabado con el entorno, la carga mecánica y la vida útil esperada de la pieza.
Esta guía cubre los acabados de superficies de aluminio más comunes, su rendimiento en aplicaciones reales y lo que necesita comunicar a su proveedor de extrusión para evitar costosas sorpresas.
Contenido
El aluminio forma naturalmente una capa de óxido muy delgada de aproximadamente 2 a 4 nanómetros de espesor. Esta capa protege el metal de una mayor oxidación, pero es demasiado delgada y blanda para la mayoría de las condiciones prácticas. Un rasguño, un rastro de limpiador cáustico o una larga lluvia y sol lo estropearán rápidamente.
Un acabado superficial es una barrera diseñada que agrega función más allá de la apariencia. Con la oxidación anódica, la capa de óxido puede crecer de 5 a 25 micrómetros (o más de 50 micrómetros en anodizado duro), creando una superficie dura y resistente a la corrosión que también es eléctricamente aislante. Con recubrimientos orgánicos como el recubrimiento en polvo o PVDF, la barrera es una película protectora, generalmente de 60 a 80 micrómetros para el recubrimiento en polvo, que puede brindar color, textura y resistencia a los rayos UV en un solo paso.
Diferentes procesos también controlan cómo se comporta la pieza ante el calor, en contacto con otros metales o cuando es golpeada por una piedra. Por eso un acabado nunca es simplemente una cuestión visual; es una decisión funcional que afecta el costo, el mantenimiento y la garantía.
Utilice la siguiente comparación para limitar sus opciones antes de comenzar con el diseño mecánico o el cálculo de costos.
| terminar | Proceso típico | Propiedades clave | Uso típico |
|---|---|---|---|
| Acabado de molino | Sin tratamiento después de la extrusión. | Capa de óxido natural, baja protección contra la corrosión, menor costo | Piezas interiores, aplicaciones no críticas. |
| Anodizado (Tipo II) | Oxidación electrolítica, película de 5 a 25 μm. | Buena resistencia a la corrosión, superficie duradera, excelente recepción del color. | Perfiles arquitectónicos, marcos solares, bienes de consumo. |
| Anodizado duro (Tipo III) | Óxido más espeso, normalmente de 25 a 50 μm. | Alta dureza, excelente resistencia al desgaste y a la abrasión. | Piezas de automóvil, maquinaria, herramientas. |
| Recubrimiento en polvo | Pulverización electrostática y curado en horno, película a menudo de 60 a 80 μm | Color flexible, buena resistencia al impacto y al rayado, rentable | Ventanas, puertas, muros cortina, equipos industriales. |
| revestimiento de PVDF | Recubrimiento líquido de fluoropolímero, horneado | Excelente rendimiento ante la intemperie y los rayos UV, muy buena retención del color | Fachadas arquitectónicas, aplicaciones exteriores de alta gama. |
| Cepillado/pulido | Abrasión mecánica o pulido | Aspecto decorativo satinado o espejo. | Adornos, muebles, rieles decorativos. |
| Película química (Alodine) | Recubrimiento de conversión con cromato o sin cromato | Capa muy fina, conductividad eléctrica, buena base de imprimación. | Aeroespacial, electrónica, repuestos para automóviles. |
| grano de madera | Impresión por sublimación o transfer. | Textura y color realistas similares a los de la madera. | Ventanas, vallas, paneles interiores. |
| Recubrimiento electrónico | Deposición electroforética con una resina dura. | Cobertura uniforme y protección contra la corrosión confiable | Hardware automotriz, sujetadores, estanterías. |
Comience con el entorno de servicio, no con la gradilla de muestras. El acabado que triunfa en la pared de una sala de exposición puede fallar en un invierno costero. Los siguientes factores deben evaluarse en orden.
Cuando solicite una cotización, sea explícito sobre el acabado, el espesor mínimo de la película, la tolerancia del color y el estándar de prueba. Aquí es donde nacen los errores de adquisición.
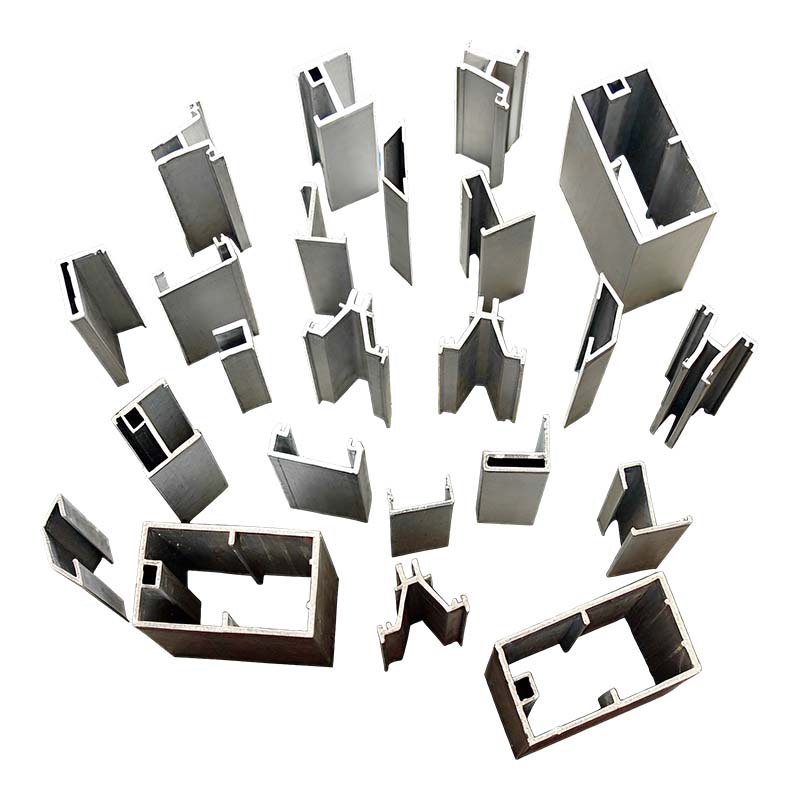 Perfiles de muro cortina de aluminio de alta precisión para sistemas unificados y enmarcados Estos perfiles ofrecen alta precisión y compatibilidad con varios sistemas de muros cortina. Con una excelente resistencia a la presión del viento y a la deformación, cumplen con los requisitos de seguridad para edificios de gran altura, lo que los convierte en una opción confiable para aplicaciones arquitectónicas exigentes. Ver producto →
Para ventanas, puertas, muros cortina y barandillas de balcones, el acabado debe resistir décadas de intemperie manteniendo una apariencia constante. El recubrimiento en polvo es el caballo de batalla: ofrece una amplia gama de colores, una resistencia razonable a los rayos UV y un acabado liso o texturizado. Para sistemas de muros cortina de alta gama y proyectos costeros, los revestimientos de PVDF son la opción estándar porque conservan mucho mejor el brillo y el color después de 10 a 20 años de exposición solar directa.
El anodizado sigue siendo una buena opción para molduras interiores, cubiertas de columnas y algunos elementos exteriores donde se desea una apariencia metálica. Tenga en cuenta que el anodizado es más sensible a la calidad de la superficie de extrusión, así que pregunte al proveedor cómo controlan los defectos de la superficie. Si está diseñando perfiles de muro cortina o marcos estructurales, considere también los detalles de conexión: el acabado debe sobrevivir al corte, fresado y perforación sin pelarse en los bordes.
Para obtener una visión más profunda de cómo los sistemas de marcos de aluminio y las extrusiones estructurales encajan en la envolvente de un edificio, consulte nuestro artículo sobre sistemas de marco de aluminio y extrusión de aluminio estructural .
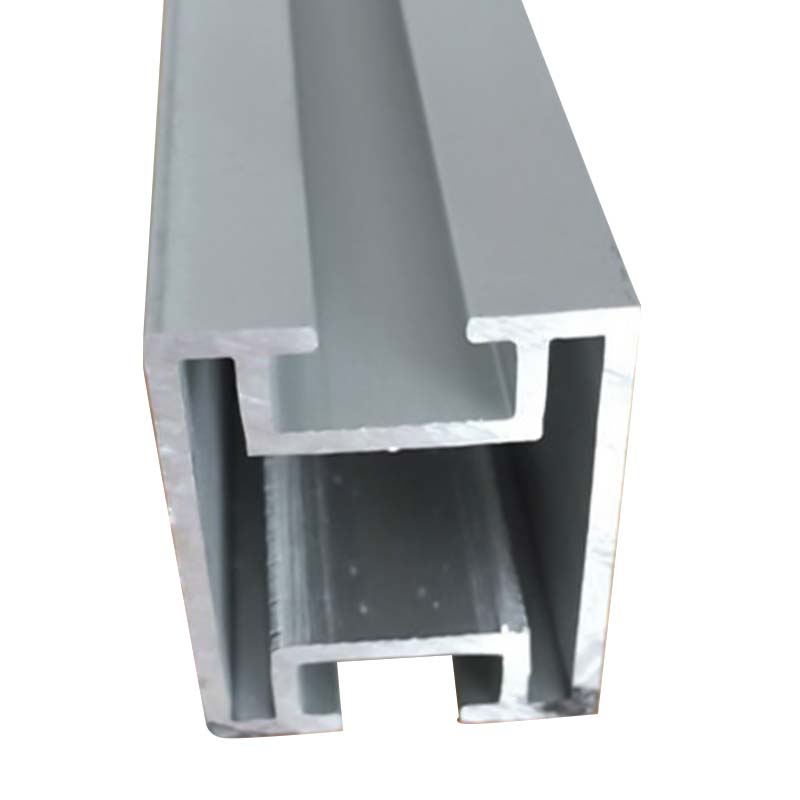 Marcos de paneles solares de aluminio livianos con resistencia a la corrosión para uso en exteriores a largo plazo Diseñados para uso en exteriores a largo plazo, estos marcos combinan una construcción liviana con alta resistencia y resistencia a la corrosión. La alta precisión dimensional facilita un montaje rápido, lo que mejora la eficiencia de la instalación de los sistemas de paneles solares. Ver producto →
Los marcos solares y los soportes de montaje enfrentan un requisito no negociable: el acabado debe ayudar a que el componente dure los 20 a 25 años de vida útil del panel. En esta aplicación, el anodizado es el tratamiento superficial preferido. La capa de óxido es eléctricamente aislante, resiste la corrosión en ambientes húmedos y salados y no interfiere con los selladores de silicona utilizados en el ensamblaje del módulo.
El espesor de la película es fundamental aquí. Un anodizado fino de 5 μm no proporcionará la durabilidad requerida; la mayoría de los proveedores de marcos solares trabajan con un mínimo de 15 a 20 μm en condiciones estándar. Verifique la capacidad del proveedor para mantener un espesor constante en perfiles largos y estrechos. Si está comprando sistemas de marcos completos, confirme también que el acabado tenga un color uniforme en los diferentes lotes para evitar variaciones visibles en una instalación grande.
Nuestro artículo sobre Por qué los perfiles de aluminio fotovoltaicos son esenciales para la energía solar moderna explica cómo estos componentes respaldan el rendimiento a largo plazo y la eficiencia de la instalación.
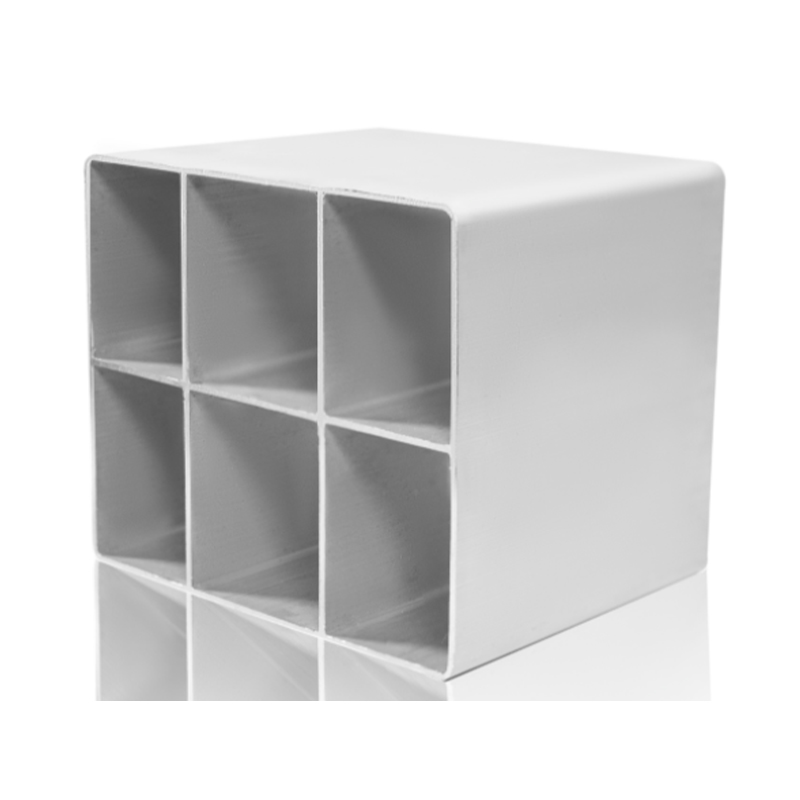 Perfiles de aluminio de caja de choque automotriz para absorción de energía de impacto y seguridad liviana Estos perfiles de caja de choque absorben la energía del impacto a través de la deformación estructural durante una colisión, lo que mejora la seguridad del vehículo. Su construcción de aleación de aluminio proporciona propiedades livianas y una absorción de energía efectiva, ideal para aplicaciones automotrices modernas. Ver producto →
Las piezas de automóviles, como cajas de protección, bandejas de baterías, placas finales y carcasas de motores, requieren más que una superficie bonita. Estos componentes están expuestos a la sal de la carretera, al impacto de piedras, al calor y, en algunos casos, al electrolito de la batería. El anodizado duro confiere al perfil la resistencia al desgaste y la estabilidad química necesarias para contactos deslizantes o conjuntos de alta presión. El recubrimiento electrónico también se usa ampliamente porque alcanza esquinas internas estrechas y produce un espesor de película uniforme de aproximadamente 15 a 25 μm.
Para los conjuntos de bandejas de baterías, el acabado puede afectar la conexión a tierra eléctrica y la corrosión entre metales diferentes. Se puede especificar un revestimiento de conversión o una capa anódica aislante en lugar de un sistema de pintura. El proveedor también debe controlar el espesor de la película dentro de una tolerancia razonable; una película poco gruesa fallará en las pruebas de corrosión, mientras que una capa anódica demasiado gruesa puede agrietarse durante la flexión o la conformación.
Incluso los equipos experimentados pasan por alto detalles que luego se manifiestan como quejas o reclamos. Algunos de los más comunes son:
Una vez que hayas acotado el acabado, el siguiente paso es validar que el proveedor pueda controlarlo de forma consistente. Solicite lo siguiente antes de emitir una orden de compra:
Un fabricante responsable le mostrará muestras del proceso, le explicará qué sucede cuando se aplica un acabado a una sección de perfil compleja y trabajará con usted en los requisitos de enmascaramiento y manipulación. En Huilu Aluminium, nuestros perfiles de aluminio para edificios, fotovoltaicos e industriales se fabrican teniendo plenamente en cuenta el acabado que exige cada aplicación, desde recubrimiento en polvo para fachadas arquitectónicas hasta anodizado duro para componentes estructurales de automóviles.
 +86-19156366875
 No. 1016, Calle Baocheng, Zona de Desarrollo Económico y Tecnológico, Ciudad de Xuancheng, Provincia de Anhui, China
Derecho de Autor© Grupo Anhui Huilong Huilv New Material Technology Co., Ltd. Todos los derechos reservados
Fabricantes de perfiles de aluminio